O'zbek
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Chelik konstruksiyaning korroziyaga qarshiligi haqida chalkashyapsizmi? Standart variantlar va tanlash bo'yicha ko'rsatmalar
Chelik konstruktsiyasibinolarning xizmat muddatini uzaytirish uchun korroziyaga qarshi kurash juda muhimdir. Korroziyadan himoya qilish sxemalari turli xil tabiiy va xizmat ko'rsatish muhitiga qarab farqlanadi. Qurilishning dastlabki xarajatlarini kamaytirish va binoning ishlash muddatini uzaytirish uchun sirtni tayyorlash va korroziyaga qarshi choralar uchun kompleks baholash o'tkazilishi kerak.
Barcha turdagi binolar korroziy muhit ta'siriga duchor bo'ladi, ular xizmat ko'rsatish shartlariga ko'ra turli xil korroziya toifalariga bo'linadi.
|
Korroziya toifasi |
Odatdagi muhit |
|
C2 (past) |
Quruq ichki hududlar, isitilmaydigan omborlar |
|
C3 (O'rta) |
Shahar sanoat zonalari, umumiy zavodlar |
|
C4 (Yuqori) |
Kimyo zavodlari, qirg'oq sanoat hududlari |
|
C5 (juda yuqori) |
Yuqori namlikli sanoat zonalari, dengiz qirg'oqlari mintaqalari |
Har xil korroziy muhitlar bilan kurashish uchun turli xil korroziyaga qarshi sxemalar tanlanishi kerak. Qaysi yechim qabul qilinishidan qat'i nazar, sirtni tayyorlash korroziyadan himoya qilishning poydevorini qo'yadi va himoya qoplamasi mo'ljallangan tarzda ishlashi mumkinligini aniqlaydi. Umuman olganda, po'lat konstruktsiyali ustaxonalarni zangdan tozalash uchun qum bilan tozalash yoki portlatish qo'llaniladi, minimal tozalik darajasi Sa2,5 bo'lib, bu juda puxta tozalash sifatida aniqlanadi. Bundan tashqari, po'lat tagliklarning asl zang darajasi hisobga olinishi kerak. Yuzaki ishlov berilgandan keyin ham talab qilinadigan standartga javob bera olmaydigan xom ashyo almashtirilishi yoki tashlanishi kerak.
|
Hajmi |
Portlash |
Qumlash |
Tozalash |
|
Ishlash printsipi |
Mexanik quvvat usuli |
Pnevmatik quvvat usuli |
Pnevmatik quvvat usuli |
|
Samaradorlik |
Yuqori |
Nisbatan past |
Otishma portlatishdan pastroq |
|
Narxi |
Yuqori boshlang'ich investitsiyalar, past uzoq muddatli xarajatlar |
Kam boshlang'ich xarajat, yuqori ish haqi |
Otish va qumtoshlash o'rtasida |
|
Atrof-muhit samaradorligi |
Yopiq joyda ishlaydi |
Massiv chang hosil bo'lishiga moyil |
Qumlashdan ko'ra yaxshiroqdir |
|
Moslashuvchanlik |
Ko'r dog'lar mavjud |
Murakkab komponentlar uchun javob beradi |
Kichik murakkab komponentlar uchun javob beradi |
|
Ilova stsenariylari |
Ish qismini oldindan ishlov berish |
Tayyor komponentlar |
Sirtni mustahkamlash, kichik murakkab komponentlar |
Sirtni tayyorlashni tugatgandan so'ng, keyingi qadam korroziyaga qarshi tizimni tanlashdir. Püskürtme bo'yash va issiq galvanizatsiya ikkita asosiy echimdir. Bundan tashqari, amaliy loyihalarda bir nechta tasdiqlangan etuk korroziyaga qarshi usullar keng qo'llaniladi:
(1) Ob-havo po'lati qisman tashqi makon uchun qo'llaniladigan korroziya muammolarini hal qiladitemir konstruksiyalar, shunga qaramay, yuqori narx va yomon ko'rinishning kamchiliklari bilan.
(2) Termal purkash (alyuminiy purkash / rux purkash) issiq daldırma galvanizatsiyasiga teng ishlashni ta'minlaydi va komponent o'lchamlariga yaxshiroq moslashish xususiyatiga ega, maxsus po'lat elementlar va qattiq korroziy muhitlar uchun ideal.
(3) Katodik himoya elektrokimyoviy korroziyaga qarshi printsiplarga tayanadi, asosan suv ostiga yoki er ostiga ko'milgan po'lat konstruktsiyalarga qo'llaniladi. Innovatsion kompozit himoya tizimlari integratsiyalangan korroziyaga qarshi va yong'inga chidamli qoplamalar va grafenli og'ir korroziyaga qarshi qoplamalar kabi an'anaviy echimlardan tashqari muqobil variantlar bo'lib xizmat qiladi.
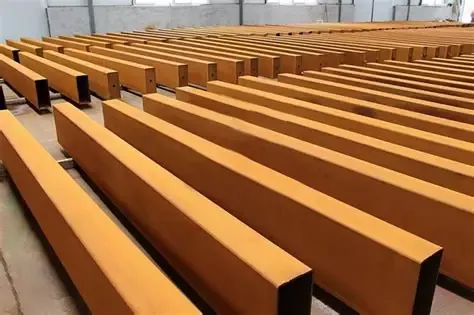
Ko'p qatlamli buzadigan amallar qoplama tizimi
Po'lat konstruktsiyalar uchun buzadigan amallar qoplamali korroziyaga qarshi tizim asosan uchta qatlamga bo'lingan: primer, oraliq qoplama va yuqori qoplamali differensial funktsiyalarga ega bo'lgan komponent yuzalarida ko'p qatlamli himoya qoplamalarini quradi. Primer yopishqoqlik va zangdan himoya qilish uchun xizmat qiladi. Odatda 70% dan kam bo'lmagan sink tarkibiga ega epoksi ruxga boy primer ishlatiladi. Noorganik sinkga boy primer muqobildir, ammo uning quruq plyonka qalinligi qattiq nazoratni talab qiladi. Oraliq qatlam uchun epoksi slyudali temir oksidi oraliq qoplamasi qo'llaniladi va tugatish qoplamasi sifatida alifatik poliuretan qoplamasi yoki florokarbon qoplamasi qo'llaniladi. Barqaror ishlov berish va korroziyaga qarshi ishonchli ishlashni ta'minlash uchun püskürtme tizimining barcha protseduralari bir xil zavodda bajarilishi kerak.
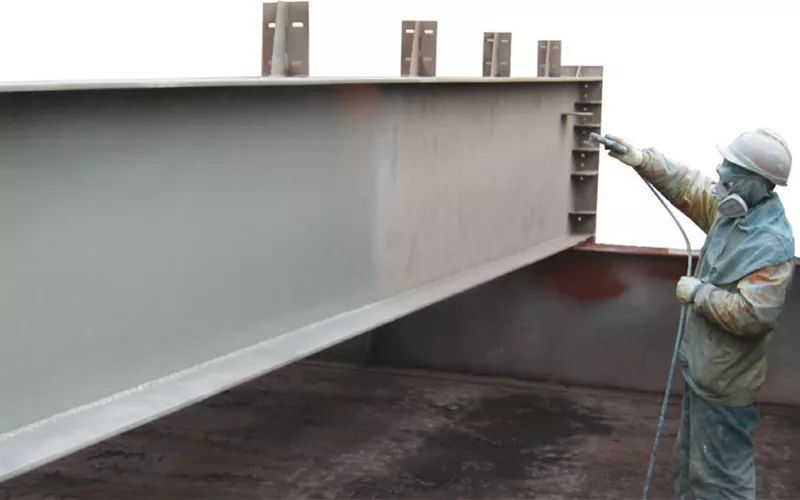
Galvanizatsiya
Galvanizatsiya issiq daldırma va elektrogalvanizatsiyaga (oddiy galvanizatsiya) bo'linadi. Issiq daldırma galvanizatsiyasi (to'liq nomi: issiq galvanizatsiya) po'latni eritilgan sink vannasiga botirib, himoya rux qoplamasini hosil qiladi. U 65 dan 200 mkm gacha bo'lgan qalin sink qatlamiga ega. Ajoyib korroziyaga chidamliligi, uzoq umr ko'rish muddati, mustahkam yopishishi va oddiy jarayon bilan u o'rtacha ko'rinishning kamchiliklariga ega va keng ko'lamli strukturaviy qismlarga mos keladi. Elektroliz printsipiga asoslangan sink qoplamasining elektrogalvanizatsiyasi. Uning rux qatlami nisbatan yupqa, odatda 20 mkm dan 30 mkm gacha. U yaxshi dekorativ effektga ega, ammo korroziyaga qarshi engil himoyani talab qiladigan kichik nozik qismlarga yoki tuzilmalarga qo'llaniladigan murakkab ishlab chiqarish jarayoniga ega.
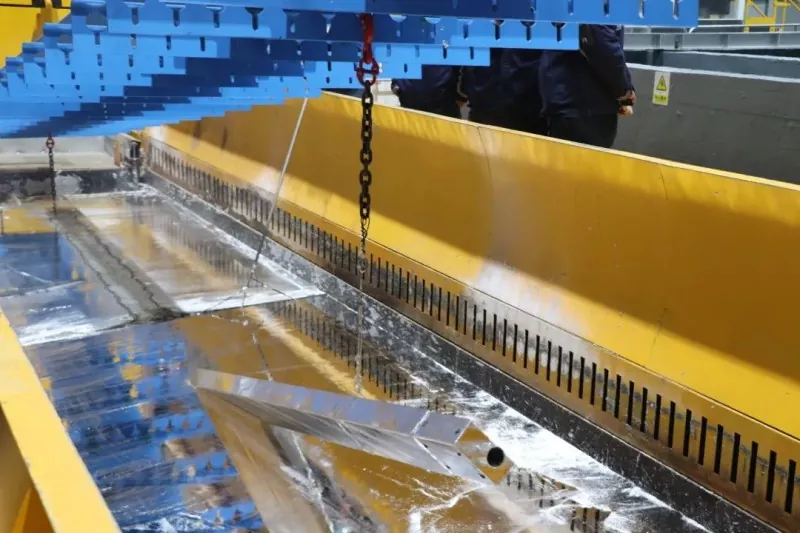
uchun korroziyadan himoya qilishtemir konstruksiya ustaxonalariish muhitining korroziya toifasini tasdiqlash, sirtni malakali tayyorlashni yakunlash va korroziyaga qarshi tegishli eritmani tanlash bilan boshlanadi. Professional po'lat konstruktsiyalar ishlab chiqaruvchisi sifatida EHSS korroziyaga qarshi barcha jarayonlarni chuqur o'zlashtirgan va tejamkor va yuqori samarali korroziyadan himoya qilish tizimlarini tanlashda sizga yordam berishi mumkin.
Tegishli yangiliklar
- Po'latdan yasalgan ramka otining barqaror qurilishi uchun mos o'lchamni qanday tanlash mumkin?
- Saytdagi po'lat konstruksiyani yig'ish + Integral ko'tarish qurilishi ish jarayoni + Asosiy fikrlar
- Nima uchun zamonaviy yashash uchun ikki qavatli prefabrik po'latdan yasalgan uy qurilishini tanlash kerak?
- Chelik konstruktsiyali zavod binolarini loyihalash va qurish uchun to'qqizta asosiy nuqta
- Po'lat konstruktsiyasi tovuq ombori qurilishi parrandachilik fermalarini boshqarishni qanday yaxshilashi mumkin?
- "Lokomotiv uslubidagi" sanoat binolari: 3 qavatli ofis temir yoki beton bo'lishi kerakmi?
Menga xabar qoldiring